
 NL

Polymeerdosering is de snelste aanpassing die u kunt maken op een schroefpersinstallatie, en het is ook het gemakkelijkst om fouten te maken. Geef een te lage dosering van het slib en de pers duwt fijne vaste stoffen door de zeef. Als je er een overdosis van neemt, stijgt de polymeersnavel terwijl de cake nat blijft. Als u de juiste dosering gebruikt, kan dezelfde machine in dezelfde ploegendienst merkbaar drogere cake en helderder filtraat produceren, zonder een enkele mechanische verandering. In dit artikel wordt uitgelegd wat er verandert als de polymeerdosering verandert, welke prestatiecijfers als eerste reageren en hoe u een doseervenster kunt instellen dat de pers stabiel houdt en de kosten onder controle houdt.
Waarom de polymeerdosis de resultaten van de schroefpers zo snel verandert
Een schroefpersslibontwateringsmachine werkt anders dan een bandpers of centrifuge. Slib komt de toevoerzone binnen en wordt langs een taps toelopende schacht getransporteerd, waar de toenemende druk het water door de openingen tussen vaste en bewegende ringen naar buiten duwt. De vlokstructuur die ontstaat door het conditioneren van polymeren bepaalt hoe de cake dat water vrijgeeft. Als de vlokken klein en zwak zijn, passeren ze de zeefspleten en komen in het filtraat terecht. Als de vlokken te groot en glad zijn, houden ze water vast in de cake en kan de compressiezone het er niet uit persen. Met andere woorden, de polymeerdosis bepaalt of de pers binnen een stabiel venster werkt of naar een van de twee faalwijzen afdrijft.
De twee faalmodi: onderdosering en overdosering
Onderdosering: zwakke vlokken, vuil filtraat
Wanneer de polymeerdosis te laag is, worden deeltjes niet volledig geneutraliseerd of overbrugd. Vlokjes blijven klein, scheuren gemakkelijk in de mengzone en passeren de zeef. De eerste zichtbare waarschuwing is een troebel filtraat en opstijgende zwevende deeltjes in de retourstroom. In ernstige gevallen kan de hoeveelheid vaste stoffen onder de 70 procent komen, wat betekent dat de installatie dezelfde vervuilingsbelasting naar de kop van de fabriek recirculeert en deze voor de tweede keer behandelt. De koek komt er ook natter uit en heeft de neiging uiteen te vallen aan het afvoereinde, omdat de zwakke vlokstructuur onder compressie instort.
Overdosering: overtollig polymeer, natte cake
Overdosering is bedrieglijker. Extra polymeer bedekt de vlokken, waardoor ze glad worden, zodat de cake door de compressiezone glijdt zonder water vrij te laten. Vrij water blijft opgesloten in het vloknetwerk en de droogheid van de cake neemt af of daalt. Het filtraat wordt weer troebel, maar deze keer komt de troebelheid van opgelost polymeer en niet van ruwe vaste stoffen. Het polymeerverbruik per droge ton stijgt, er ontstaat schuim in de doseertank en het filtraatkanaal en de zeef moet vaker worden gereinigd. Achtergebleven polymeer in het filtraat kan ook stroomafwaartse biologische of membraanprocessen verstoren.
Belangrijke prestatie-indicatoren die veranderen met de dosering van polymeren
De beste manier om te zien hoe de polymeerdosis een schroefpers beïnvloedt, is door de drie doseertoestanden naast elkaar te vergelijken.
| Dosisniveau | Vaste stoffen opvangen | Vaste stoffen van cake | Polymeerkosten per droge ton | Operationele impact |
|---|---|---|---|---|
| Ondergedoseerd | Laag; filtraat is troebel | Beneden verwacht; taart brokkelt af | Bedrieglijk laag | Frequente schermreiniging; vaste stoffen recirculeren |
| Optimaal | Hoog; filtraat is helder | Maximaal voor het gegeven slib | Evenwichtige totale kosten | Stabiele loop; zelfreinigend scherm |
| Overdosis | Hoog, maar resterend polymeer in filtraat | Plateau of verval | Hoger dan nodig | Schermvervuiling; het slippen van de schroef; schuimend |
Het praktische optimale ligt dichtbij de grens tussen optimaal en overdosering. De laagste dosis die de cake op het plateau droog houdt en het filtraat helder houdt, is ook de dosis met de laagste totale kosten. Het verhogen van de dosis vanaf dat punt verhoogt de chemische kosten zonder de resultaten te verbeteren.
Veldgegevens: Hoeveel cake-vaste stoffen kan polymeer toevoegen?
Een gemeentelijke installatie in de Verenigde Staten draaide dezelfde schroefpersen met twee polymeerdosissnelheden en registreerde het verschil in normale productie. Bij 45 actieve ponden polymeer per droge ton van slib, nam de pers het gemiddelde 18,85 procent vaste koekbestanddelen . Met 36 actieve ponden per droge ton was het gemiddelde 17,73 procent. Die winst van 1,1 procentpunt was te danken aan grofweg 25 procent meer polymeer, dus de fabriek moest de lagere transportkosten afwegen tegen de hogere chemische kosten.
Bredere veldreferentiegegevens wijzen in dezelfde richting. Met het juiste polymeertype en de juiste dosering kan een schroefpers winst maken 3 tot 8 procentpunten droge vaste stoffen op dezelfde machine, zonder kapitaalinvestering. Uit dezelfde referentiegegevens blijkt ook dat het verkeerde polymeer, of het juiste polymeer in de verkeerde dosering, dat voordeel volledig teniet kan doen. Dit is de reden waarom de polymeerdosering een van de eerste dingen is die moet worden gecontroleerd als een schroefpers niet aan de specificaties voldoet.
Hoe u de optimale polymeerdosis voor uw slib kunt vinden
Begin met een vloktest, niet met een volledige proef
Neem een monster van één liter van het eigenlijke voedingsslib, voeg de polymeeroplossing toe in de concentratie die u wilt gebruiken en meng voorzichtig. Let op drie dingen: vlokgrootte, vloksterkte en helderheid van het supernatant. Binnen enkele seconden vormen zich gezonde vlokken, overleven lichte beweging en laten helder water achter. Als het water troebel blijft, is de dosis te laag. Als het water zichtbare pluisjes bevat of de vlokken plakkerig aanvoelen, is de dosis al te hoog.
Bevestig met een gecontroleerde opvoering van de pers
Begin met 60-70 procent van de dosering die wordt voorgesteld door de vloktest. Houd de voedingsstroom constant en wacht 15-20 minuten totdat de pers is gestabiliseerd. Verhoog de dosis in stappen van ongeveer 10-15 procent elke 20-30 minuten, en registreer de troebelheid van het filtraat, de droogheid van het filtraat en de persstroom bij elke stap. De droogheid van de cake zal stijgen, vervolgens plat worden en vervolgens vlak blijven of afnemen. De dosis vlak voordat het plateau begint, is het praktische optimale. Voor dagelijks gebruik dient u de snelheid met 5-10 procent terug te draaien om ruimte te laten voor variaties in de slibkwaliteit.
Houd de juiste signalen in de gaten
Gesuspendeerde vaste stoffen in het filtraat, droogheid van de koek, polymeerkosten per droge ton, zeefdrukverschil en reinigingsfrequentie zijn de vijf cijfers die u vertellen of de dosis nog steeds correct is. Achtervolg de droogheid van cake niet alleen. Als het filtraat troebel wordt terwijl de vaste stoffen in de koek toenemen, zet u eenvoudigweg een filtraatprobleem om in een koekmetriek. Het filtraat is het systeem voor vroegtijdige waarschuwing; de taart is het financiële resultaat.
Polymeerbereiding en doseernauwkeurigheid: de apparatuurkant
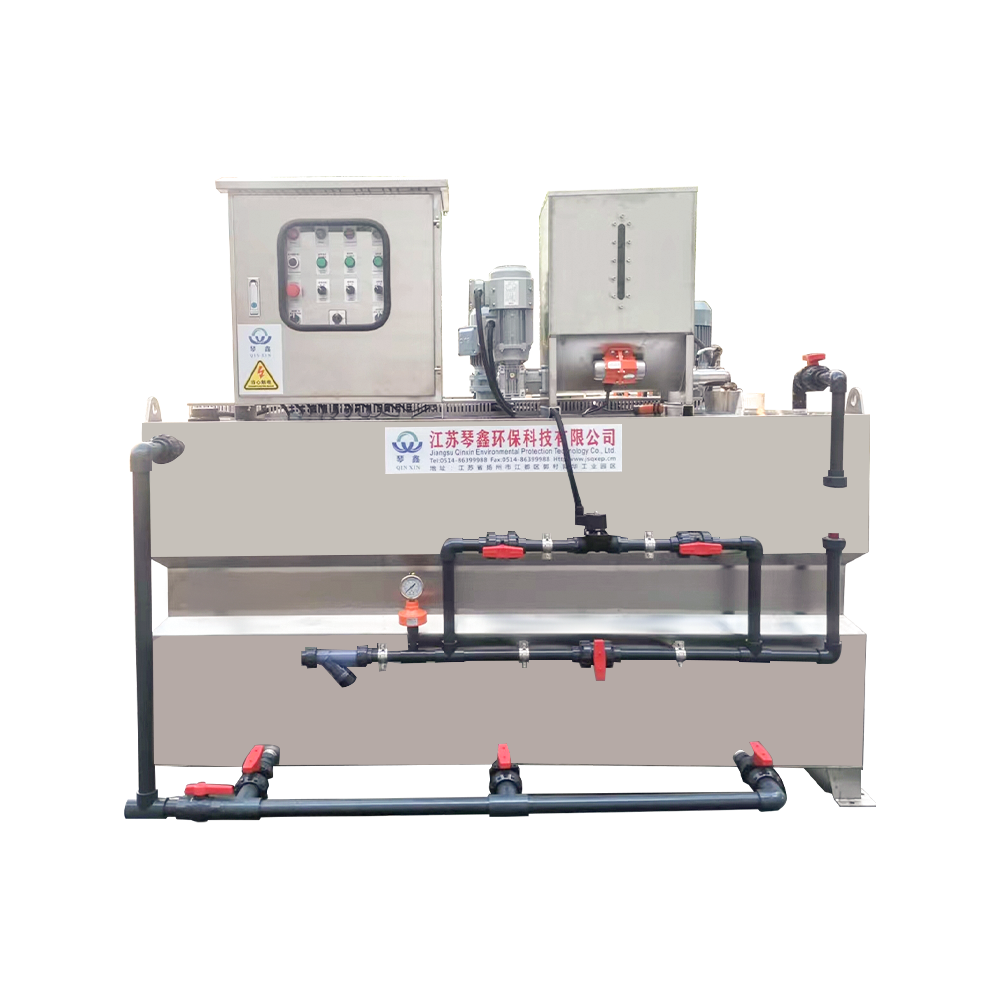
Zelfs de juiste theoretische dosis mislukt als het polymeer slecht verouderd is, ongelijkmatig verdund is of wordt gepompt met een snelheid die niet overeenkomt met de binnenkomende slibstroom. Handmatige kleppen bewegen, en operators kunnen er niet elke minuut naar kijken. Een geautomatiseerde doseerunit lost dit probleem op, omdat deze de stamoplossing bereidt, verdunt tot de doelconcentratie en de opbrengst continu meet in verhouding tot de voerstroom. Voor installaties waar de slibconcentratie gedurende de dag varieert, moet een geïntegreerd polymeerdoseersysteem met variabele frequentieregeling is een praktische investering die zowel de filtraatkwaliteit als het polymeerverbruik beschermt. Planten met identieke persen kunnen alleen verschillende resultaten opleveren omdat de ene over nauwkeurige doseerapparatuur beschikt en de andere niet.
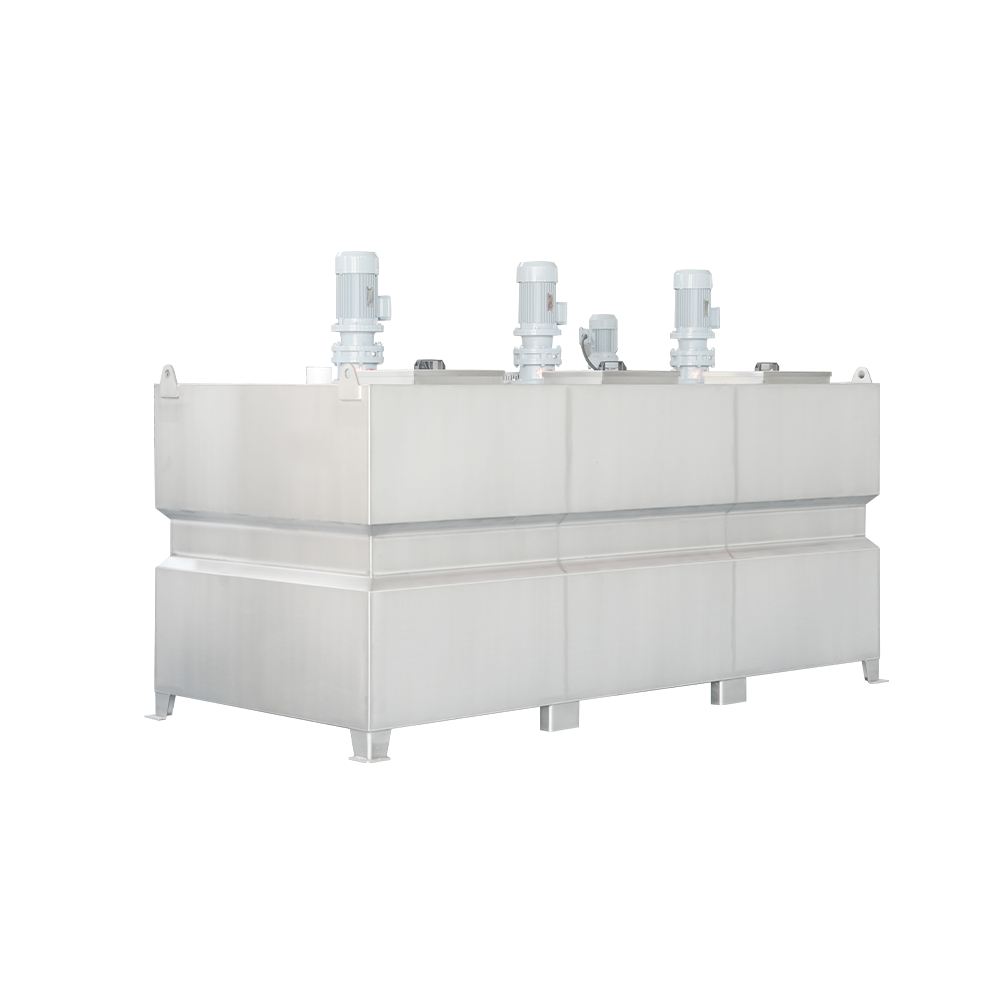 Aangepaste automatische geïntegreerde poederchemische dosering Variabele frequentiedosering Ontwikkelaar Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Is China Aangepaste automatische geïntegreerde poederchemische dosering Variabele frequentie ... Bekijk Product →
Schroefpersontwerp en hoe dit in wisselwerking staat met de vraag naar polymeren
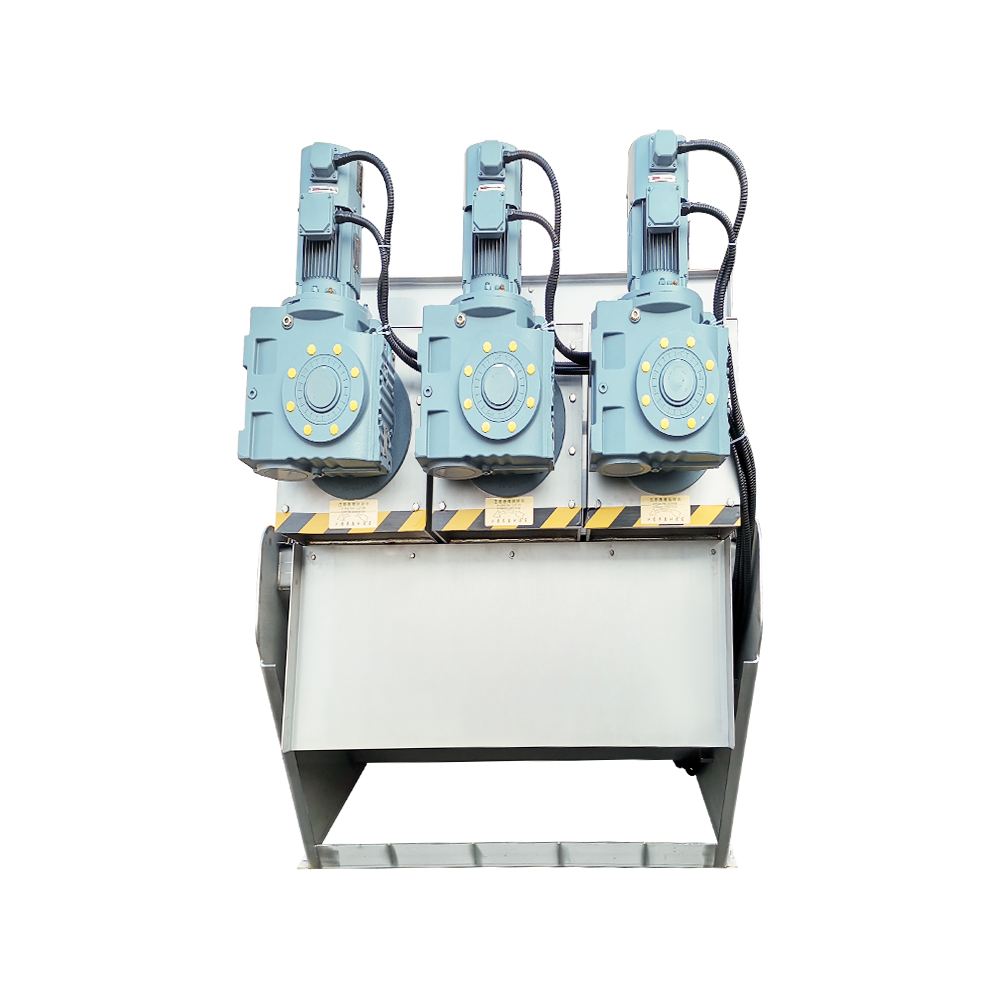
Het mechanische ontwerp van de pers heeft ook invloed op hoe gevoelig het proces is voor dosisveranderingen. Een korte compressiezone reageert snel op elke verandering in de polymeerkwaliteit, terwijl a slibontwateringsmachine met meerdere schijven met een lange compressiezone geeft de cake meer tijd op de zeef en absorbeert kleine dosisafwijkingen. Daarom kan hetzelfde slib op twee verschillende persen met dezelfde dosering verschillend ontwateren.
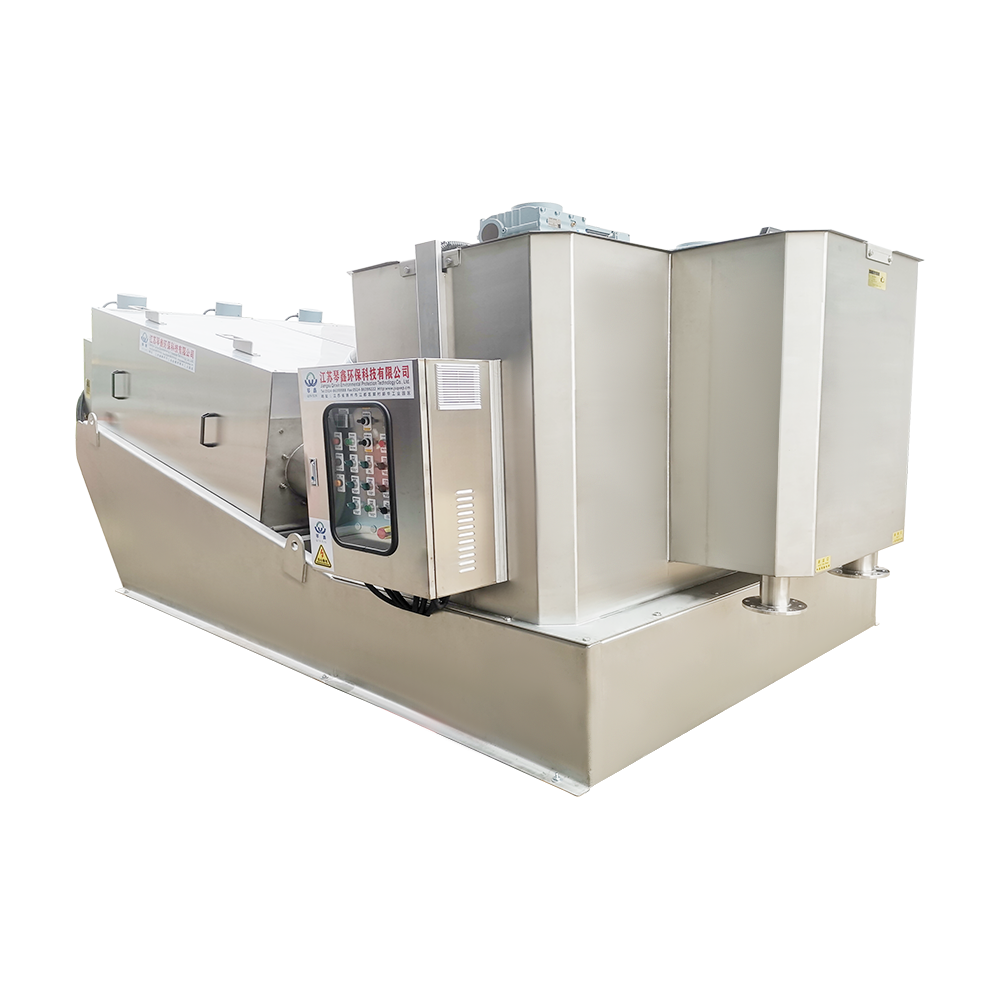
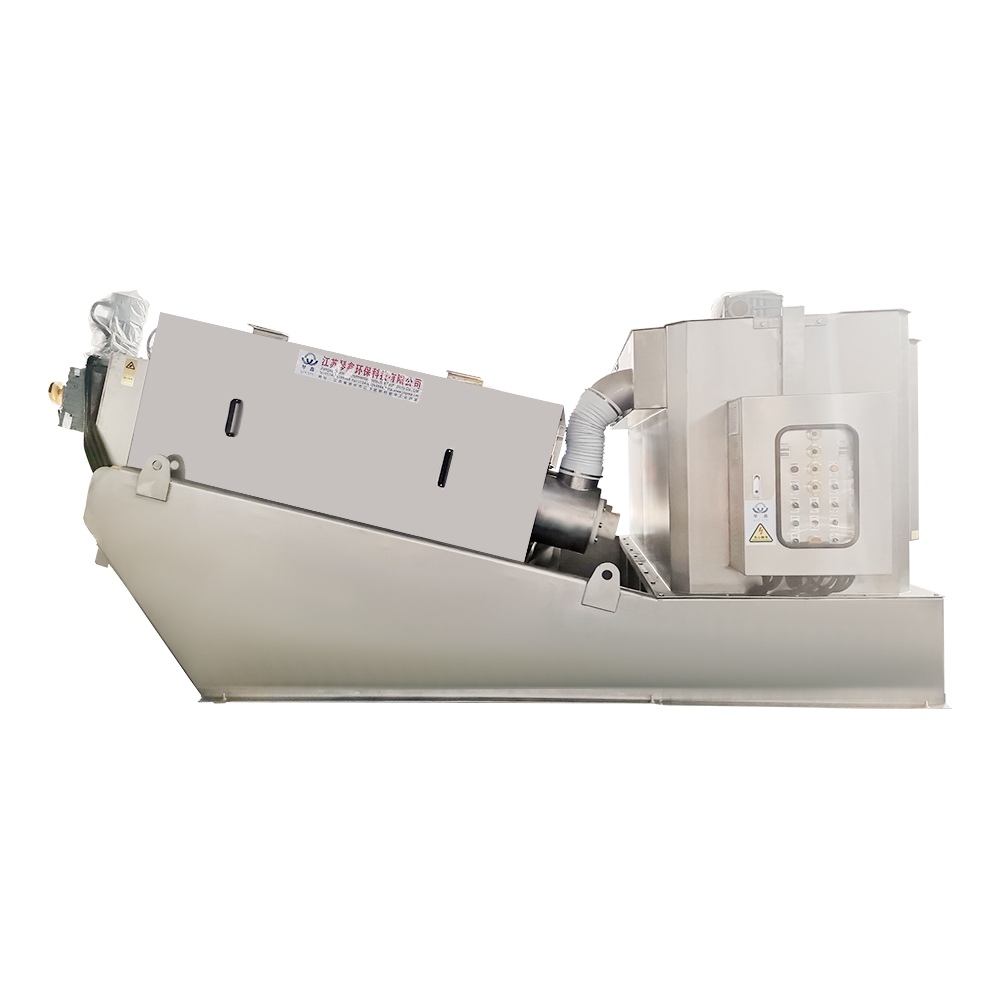
 Aangepaste afvalwaterbehandeling Milieuvriendelijke spiraalvormige schroefslibontwateringsmachine Yangzhou Qinxin Environmental Protection Technology Co., Ltd. is China op maat gemaakte afvalwaterbehandeling, milieuvriendelijke spiraalschroefslibdewa ... Bekijk Product →
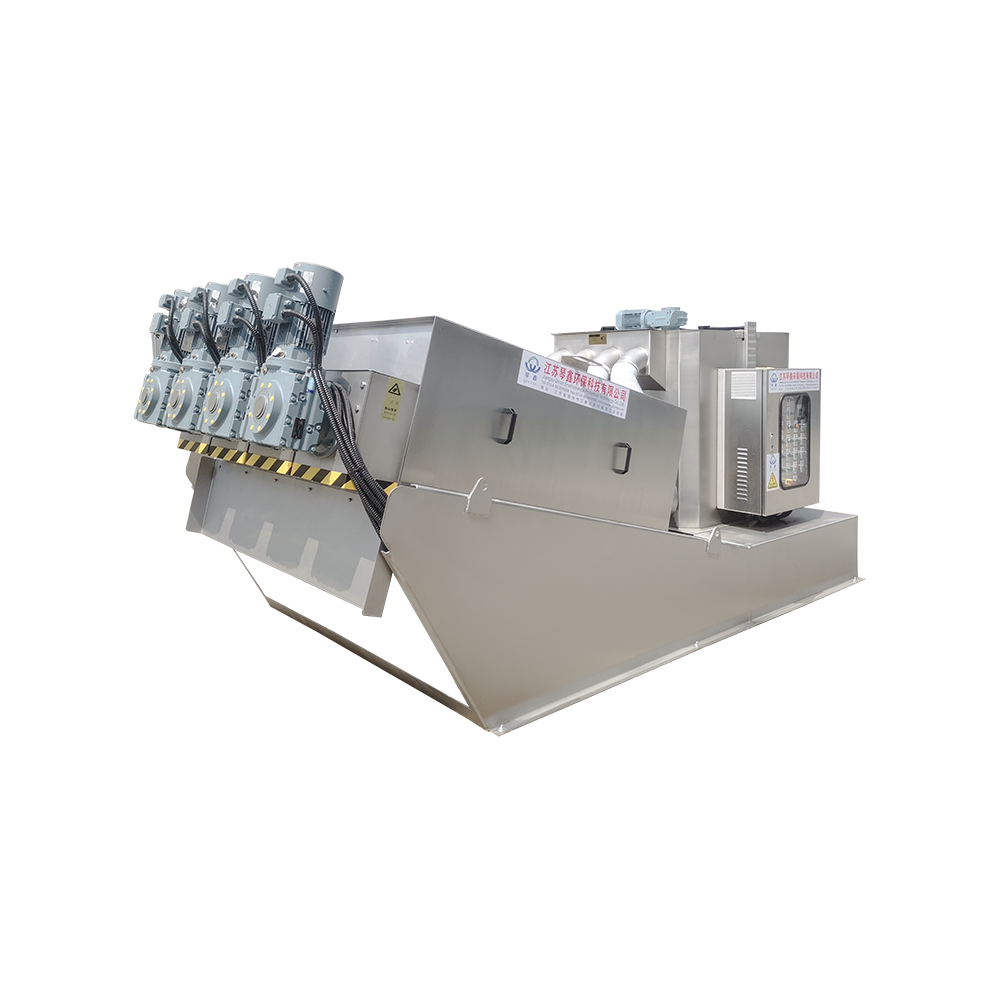
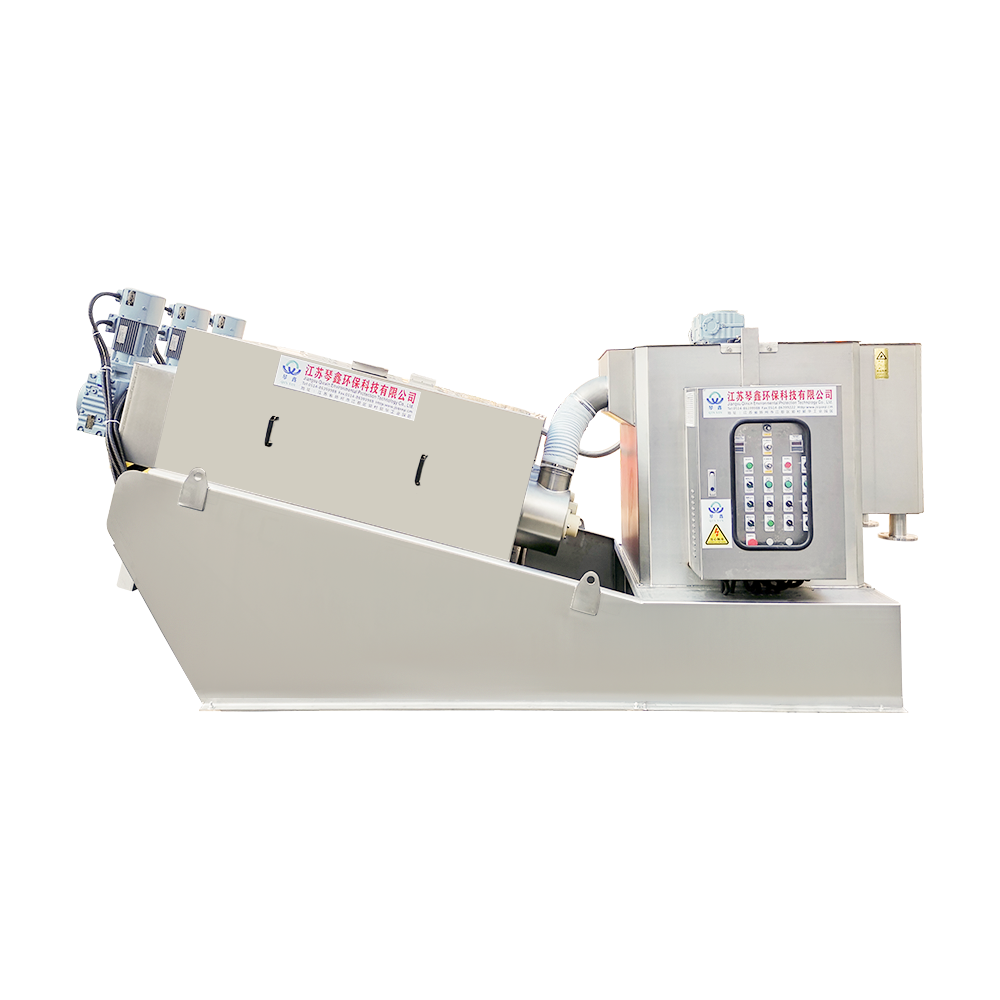
Bij industrieel afvalwater verandert de slibsamenstelling gedurende de dag, en de pers moet deze veranderingen opvangen zonder voortdurende aandacht van de operator. Een industriële schroefpers gebouwd voor energiebesparende afvalwaterbehandeling , met een robuust scherm en een bredere invoeropening, geeft u meer tolerantie voor dosisafwijkingen.
 Grote roestvrijstalen schroefpers slibontwateringsmachine - hoog rendement Optimaliseer uw afvalwaterbehandeling met onze grote, hoogefficiënte roestvrijstalen schroefpers. Deze machine biedt superieure ontwatering... Bekijk Product →
Verwacht niet dat een mechanisch ontwerp een verkeerde polymeerdosis compenseert. De beste pers retourneert nog steeds een troebel filtraat als de chemie verkeerd is. Wanneer u machines vergelijkt, kijk dan naar de geometrie van de invoerzone, de lengte van het ontwateringsgedeelte en de constructiematerialen, en controleer hoe u schroefslibontwateringsmachines kiest op basis van uw slibtype, vastestofconcentratie en polymeerbudget.
Praktische optimalisatieworkflow
- Stel een basislijn vast: registreer de vaste stoffen in de voeding, de vaste stoffen in het filtraat, de droogheid van de koek, de polymeerdosis en de polymeerkosten per droge ton.
- Voer een vloktest uit op het daadwerkelijke voerslib om een eerste schatting te krijgen.
- Voer een gecontroleerde dosisverhoging uit bij een constante voerstroom en teken de responscurve uit.
- Stel de gebruiksdosis 5-10 procent onder het punt in waarop de droogheid van de cake piekt of de helderheid van het filtraat verslechtert.
- Controleer de gegevens wekelijks en voer de ramp opnieuw uit wanneer de slibeigenschappen veranderen.
Planten die deze volgorde volgen, vinden dat meestal het optimaliseren van de slibontwatering door middel van een schroefpers gaat meer over voercontrole dan over mechanische veranderingen. De grootste winst komt voort uit kleine, constante correcties in plaats van eenmalige aanpassingen.
Aan de kant van de exploitatiekosten een polymeer- en energiekostenanalyse over schroefpersinstallaties laat zien waarom dosisoptimalisatie zichzelf terugbetaalt: polymeer is doorgaans de op één na grootste ontwateringskosten na energie, en zelfs een kleine dagelijkse overdosis wordt in de loop van een jaar een belangrijk onderdeel van de kosten.
Polymeerdosering is geen parameter die u kunt instellen en vergeten. Het beweegt mee met de slibkwaliteit, de chemische batch, de temperatuur en de persconditie. Operators die de beste resultaten behalen met een schroefpers, behandelen de dosis als een live instelpunt: ze controleren de vlok, bekijken het filtraat en passen deze in kleine stappen aan. Het rendement komt tot uiting in de vorm van drogere cake, helderder filtraat, lagere kosten voor chemicaliën en een pers die blijft draaien in plaats van elke ploegendienst aandacht te vragen.







 TOP