
 NL

Waarom het specificatieblad niet het hele verhaal vertelt
Twee afvalwaterschroefpersen met dezelfde nominale capaciteit en dezelfde geclaimde koekdroogheid kunnen zich na een jaar gebruik heel verschillend gedragen. Men behoudt zijn prestaties met een stabiele motorstroom en een gematigde polymeerdosis. De andere vertoont geleidelijk optrekkend cakevocht, af en toe verstoppingen en een versnellingsbak die heet wordt.
Dat verschil komt zelden voort uit het ontwerpconcept. Beide machines gebruiken hetzelfde fysieke principe: een roterende schroef duwt het slib tegen een filteroppervlak, waardoor het water eruit wordt geperst terwijl de vaste stoffen naar het afvoeruiteinde bewegen. Het verschil komt van de productieproces – hoe de as wordt bewerkt, hoe het filter wordt gemonteerd, hoe zorgvuldig de onderdelen worden uitgelijnd en hoe eerlijk de machine wordt getest voordat deze de fabriek verlaat.
De praktische conclusie is direct: de ontwateringsprestaties, de bedrijfskosten en de levensduur worden grotendeels bepaald in de productiefase. Begrijpen hoe een afvalwaterschroefpers wordt vervaardigd, is dan ook geen technische luxe. Het is een aankoopinstrument dat een zuiveringsinstallatie jaren aan vermijdbare polymeeruitgaven en stilstand kan besparen.
De belangrijkste fasen in de productie van afvalwaterschroefpersen
Het vervaardigen van een schroefpers volgt zes hoofdstappen. Elk laat een spoor achter in de uiteindelijke machine:
- Engineering en procesontwerp
- Materiaalkeuze en traceerbaarheid
- Bewerking van de schroefas en filterelementen
- Lassen en frameconstructie
- Montage en uitlijning
- Fabriekstesten
Engineering en procesontwerp
De productie begint met de berekening van de schroefgeometrie. De ingenieur bepaalt de worteldiameter, spoed en compressieverhouding op basis van het beoogde slibtype, de voedingsconcentratie en de vereiste doorvoer. Deze getallen definiëren het drukprofiel langs de ontwateringszone, dat bepaalt hoeveel water kan worden verwijderd voordat het slib wordt geloosd.
In de ontwerpfase wordt ook de filterstructuur vastgelegd. Een wigdraadzeef is geschikt voor vezelig slib afkomstig van de papier- of voedselverwerking. Een filterstapel met meerdere schijven is beter voor olieachtig slib met een lage concentratie, omdat het een groter open gebied biedt waar water kan ontsnappen. Als u wilt vernieuwen hoe deze ontwerpen zich in het veld gedragen, legt ons eerdere artikel dit uit hoe het ontwateringsproces werkt in een schroefpers .
Materiaalselectie en traceerbaarheid
De eerste fysieke beslissing is de roestvrij staalsoort. SUS304 is de standaard voor gemeentelijk slib en veel industriële stromen. SUS316 voegt molybdeen toe voor chloridebestendigheid en wordt gespecificeerd waar corrosieve chemicaliën aanwezig zijn, zoals chemisch afvalwater of kustinstallaties.
Materiaalkeuze is gemakkelijk te beweren, maar moeilijk te verifiëren. Een serieuze fabriek beschikt over maalcertificaten die de werkelijke legeringssamenstelling bevestigen en levert deze bij de machine. Ook de plaatdikte van het frame en de slibtrechter is van belang; een dun frame buigt in de loop van de tijd, waardoor de uitlijning van de roterende delen langzaam verandert. Voor een diepere vergelijking van kwaliteiten, onze technische nota over RVS selectie voor schroefslibontwateringsmachines vermeldt wat een certificaat moet bevatten en waar elk cijfer van toepassing is.
Bewerking van de schroefas en filterelementen
De schroefas wordt op een CNC-draaibank bewerkt, zodat de buitendiameter over de volledige lengte consistent blijft. Run-out (de afwijking van de as ten opzichte van de werkelijke rotatieas) wordt doorgaans beperkt tot 0,1 mm of minder per meter aslengte. Een as die deze waarde overschrijdt, duwt het slib tegen één zijde van het filter, wat een ongelijkmatige zeefslijtage en een permanente vermindering van de koekdroogheid veroorzaakt.
Bij meerschijvenpersen moet elke filterschijf vlak en gelijkmatig van dikte zijn. Wanneer de schijven worden gestapeld en samengedrukt, zorgen kleine afwijkingen in de afzonderlijke schijven voor een ongelijkmatige sleufbreedte. De consistentie van de sleufbreedte is een van de duidelijkste meetbare verschillen tussen zorgvuldige productie en snelproductie, omdat deze rechtstreeks bepaalt hoeveel fijne vaste stoffen worden vastgehouden.
Lassen en frameconstructie
Het frame, de slibinlaatkast en de afvoerkegel zijn in mallen gelast die vervorming beperken. Lasnaden die in contact komen met slib worden vlak geslepen, omdat een ruwe lasrand vezelmateriaal opvangt en het beginpunt van een verstopping wordt.
De laskwaliteit van roestvrij staal heeft niet alleen te maken met de vorm van de lasrups. De laszone moet tijdens het proces worden beschermd tegen zuurstof en de voltooide las moet worden gebeitst en gepassiveerd om de corrosieweerstand te herstellen. Als die stap wordt overgeslagen, wordt de laslijn de eerste plaats waar putcorrosie begint in een chloriderijk slib.
Montage en uitlijning
De meest gevoelige stap is het instellen van de speling tussen de schroefvlucht en het filteroppervlak. Bij de meeste schroefpersen ligt deze tussenruimte tussen 0,5 en 1,5 mm en moet over de volledige omtrek consistent zijn. Montagetechnici controleren dit met meetklokken, het draaien van de as en het meten onder verschillende hoekposities.
De motor, versnellingsbak en schroefas worden vervolgens gekoppeld en uitgelijnd volgens de specificaties van de fabrikant. Een koppeling die tijdens de montage in uitlijning wordt gedwongen, zal een paar maanden later verschijnen als versnellingsbakgeluid en trillingen. Dit is ook de fase waarin het ontwerp zijn servicevriendelijkheid laat zien: toegankelijke lagers en spoelpunten zijn het resultaat van eerder genomen beslissingen, maar worden nu pas zichtbaar.
Fabriekstests
Voordat een schroefpers wordt verpakt, moet een volledige fabriekstest het inlopen van water, het meten van de motorstroom en trillingen, een controle van de draairichting en een visuele inspectie op lekkage omvatten. Waar mogelijk wordt de machine getest met echt of synthetisch slib om het koekafvoergedrag te bevestigen.
De fabriek registreert deze basiswaarden. Dezelfde nummers worden later op de locatie van de klant gebruikt om te bevestigen dat de installatie en het opstarten correct zijn voltooid. Het vragen naar het testrapport van uw specifieke machine, en niet alleen voor de modelfamilie, is een normale en professionele praktijk.
Toleranties die u volgen in de dagelijkse werkzaamheden
Sommige productietoleranties zijn cosmetisch. Bij een schroefpers zijn er meerdere niet. De onderstaande tabel toont de parameters met de grootste impact op de dagelijkse werking.
| Productieparameter | Typisch doelwit | Operationeel effect indien slecht |
|---|---|---|
| Speling tussen schroef en filter | 0,5 tot 1,5 mm, afhankelijk van het model | Lagere cakedroogheid, hoger polymeerverbruik |
| Uitloop van de as | Max. 0,1 mm per meter schachtlengte | Ongelijkmatige slijtage, trillingen, lagerschade |
| Vlakheid van de filterschijf | Binnen 0,2 mm over het filtergebied | Variatie in sleufbreedte, lekkage van vaste stoffen, verstopping |
| Lasafwerking in slibpad | Gelijkvloers | Vezelophoping, verstoppingen, extra schoonmaakstops |
| Uitlijning van versnellingsbak en motor | Binnen specificaties van de fabrikant | Lawaai, trillingen, oververhitting van de versnellingsbak |
| Roestvrij staalkwaliteit | SUS304 of SUS316 met molencertificaat | Corrosie, gescheurde lasnaden, voortijdige vervanging |
Hoe productiekwaliteit de bedrijfskosten beïnvloedt
Polymeer verbruik
Een ongelijkmatige speling tussen de schroef en het filter dwingt de operator om de polymeerdosis te verhogen om de vlokken intact te houden. Polymeer is normaal gesproken de grootste chemische kostenpost bij slibontwatering. Een goed gefabriceerde pers geeft de vlok een consistent afschuifprofiel, zodat operators routinematig dezelfde cakedroogte bereiken met een lagere dosis.
Energieverbruik
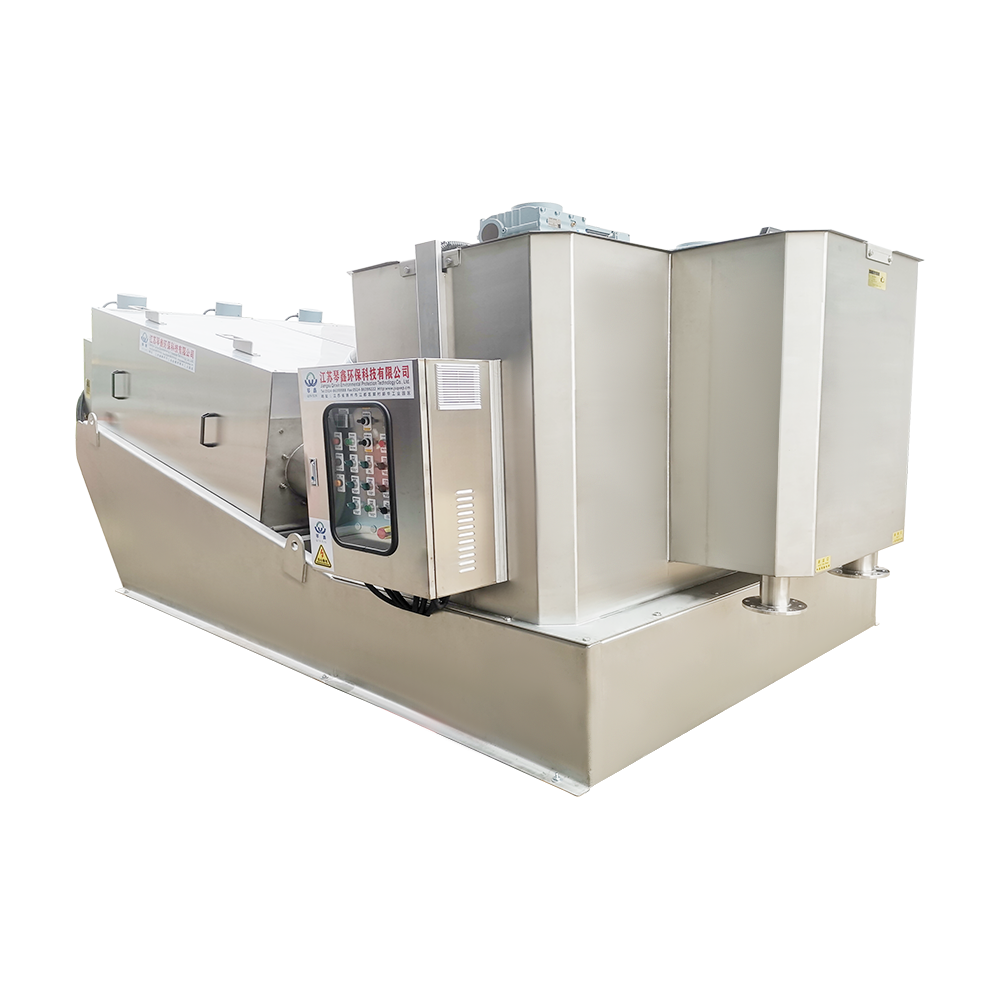
Schroefpersen verbruiken al veel minder energie dan centrifuges of bandpersen, omdat de aandrijving op lage snelheid draait en de mechanische arbeid wordt gebruikt voor transport in plaats van voor centrifugale versnelling. Dat voordeel neemt af als de productiekwaliteit slecht is. Een verkeerd uitgelijnde as en slecht passende lagers zetten elektrische energie om in wrijving en warmte, waardoor de motorstroom toeneemt en de levensduur van de componenten wordt verkort. Voor industriële stromen met een gemengde samenstelling geldt de QXDL132 industrieel schroefpersmodel is een voorbeeld van een ontwerp met lage snelheid met corrosiebestendige contactdelen gebouwd voor schurend slib.
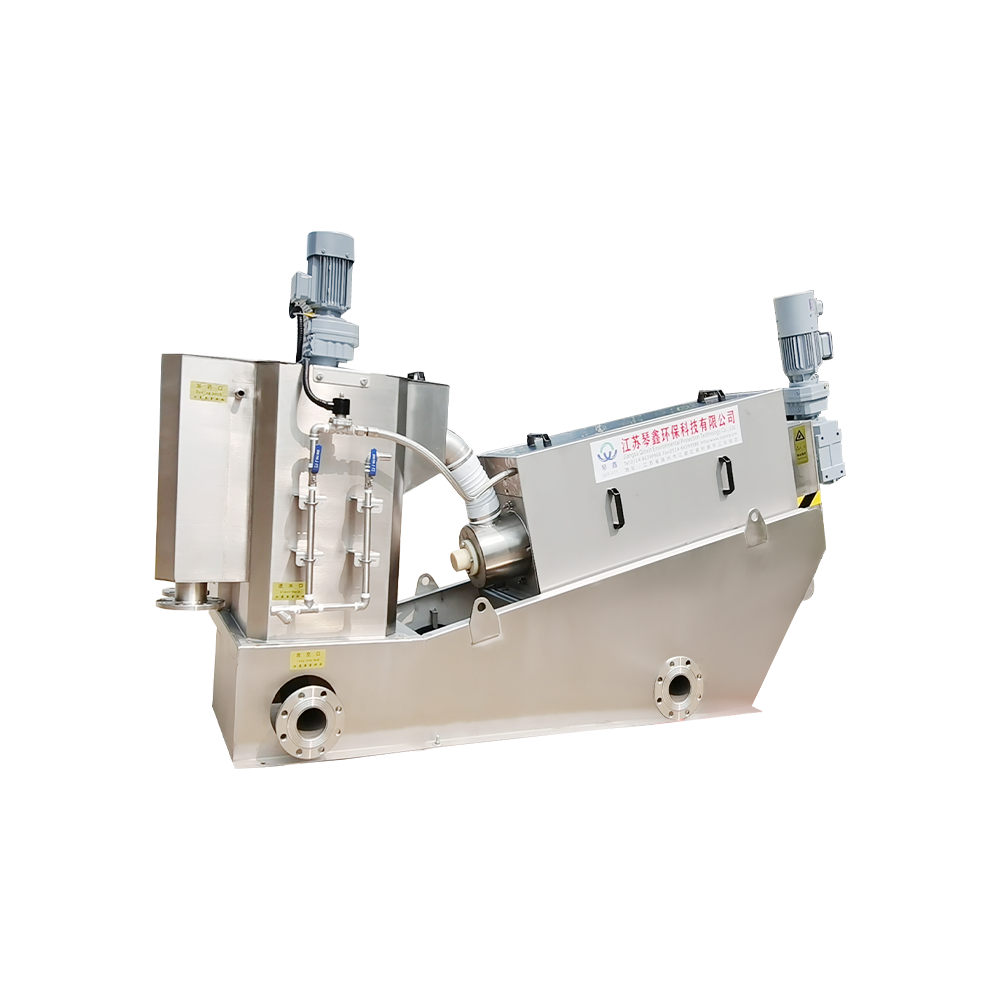 Aangepaste Food Grade energiebesparende pers ontwateringsmachine Spiraalschroef slibdauw Yangzhou Qinxin Environmental Protection Technology Co., Ltd. Is China Custom Food Grade energiebesparende persontwateringsmachine Spiraalvormige sc... Bekijk Product →
Onderhoud en verstopping
De twee meest voorkomende onderhoudsklachten bij schroefpersen zijn verstopping van het scherm en defecte lagers. Verstoppingen zijn vaak terug te voeren op een inconsistente sleufbreedte of een ruwe las in het slibpad. Lagerdefecten zijn vaak terug te voeren op de uitlijning van de as tijdens de montagefase. Beide zijn productieproblemen lang voordat ze operationele problemen worden. Als u al een pers bedient, onze onderhouds- en levensduurrichtlijnen voor roestvrijstalen schroefpersen vermeldt de inspectiepunten en vervangingsintervallen waarmee u deze problemen vroegtijdig kunt onderkennen.
Controle van de productiekwaliteit voordat u bestelt
Wanneer u een leverancier van schroefpersen auditeert, behandel de fabriek dan als onderdeel van de specificatie. Deze vijf controles hebben betrekking op de gebieden met het hoogste risico:
- Molencertificaten voor de roestvrij staalsoort die wordt gebruikt op bevochtigde onderdelen.
- Een fabriekstestrapport of testvideo voor de specifieke machine die u koopt.
- Laspraktijk – gecertificeerde lassers en beitsen/passiveren als standaardstap.
- Beschikbaarheid van reserveonderdelen gedurende minimaal vijf jaar: assen, schijven, zeven, lagers en afdichtingen.
- Referentie-installaties in uw branche of met een vergelijkbare slibsoort.
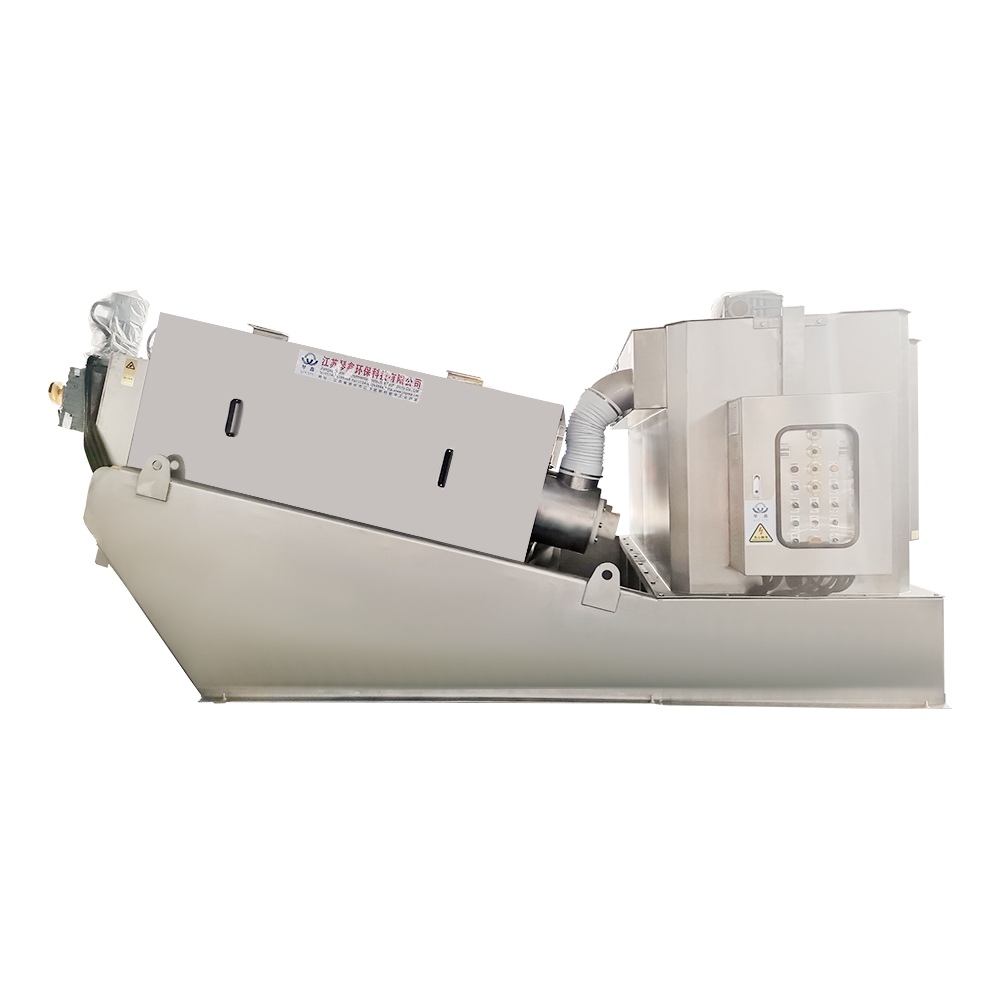
Een fabrikant met een eigen productielijn en een geschiedenis van gemeentelijke en industriële afvalwaterprojecten zal deze vragen eerder met documentatie beantwoorden dan met beloftes. De QXDL303 milieuvriendelijke automatische ontwateringsmachine komt bijvoorbeeld uit een productfamilie die in meerdere sectoren is verfijnd; het ontwerp met meerdere schijven weerspiegelt de productie-ervaring met olieachtig slib en slib met fijne deeltjes. Op dezelfde manier is de QXDL354 chemisch afvalwaterschroefpersmodel laat zien hoe corrosieve media de filtermateriaalspecificaties en afdichtingsdetails veranderen.
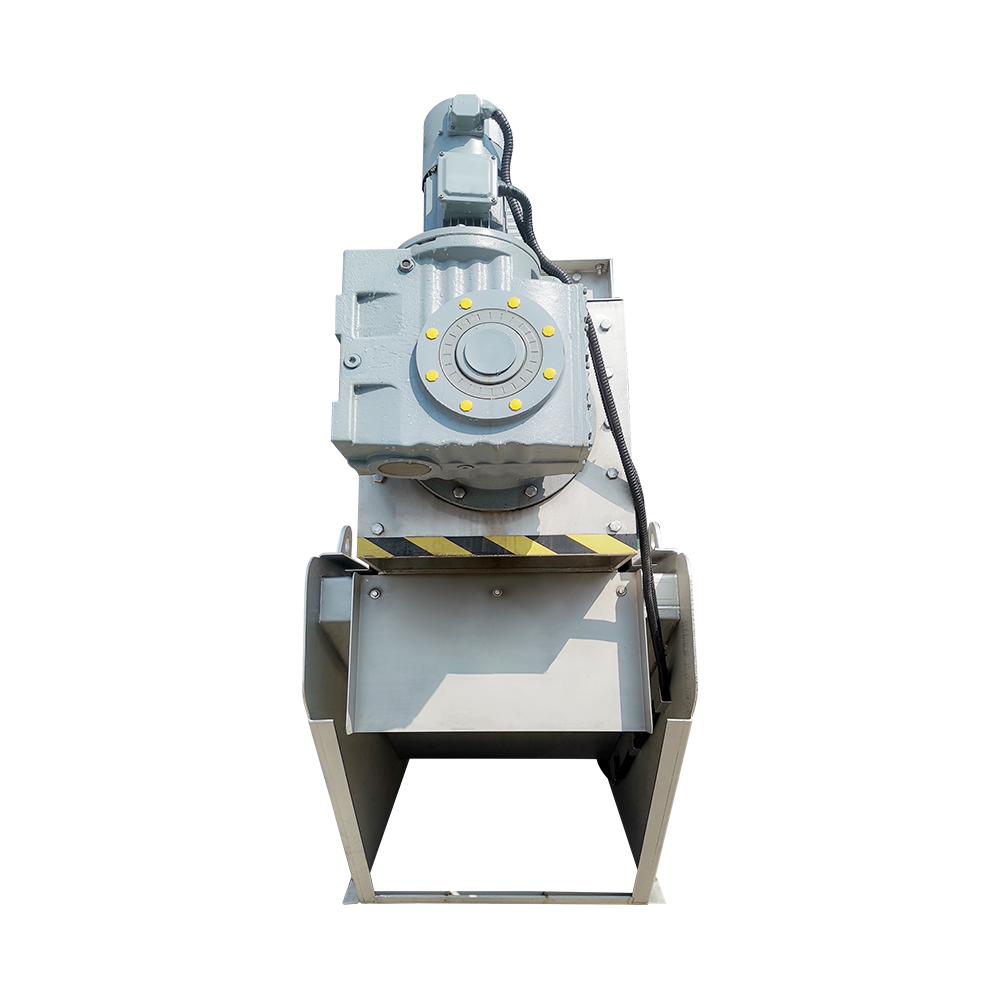 Automatische schroefpersslibontwateringsmachine voor veeafvalwater Hoogefficiënte schroefpers voor de behandeling van afvalwater van vee. Automatiseer de scheiding van vaste stoffen en vloeistoffen, verminder het slibvolume en verlaag de afvoer... Bekijk Product →
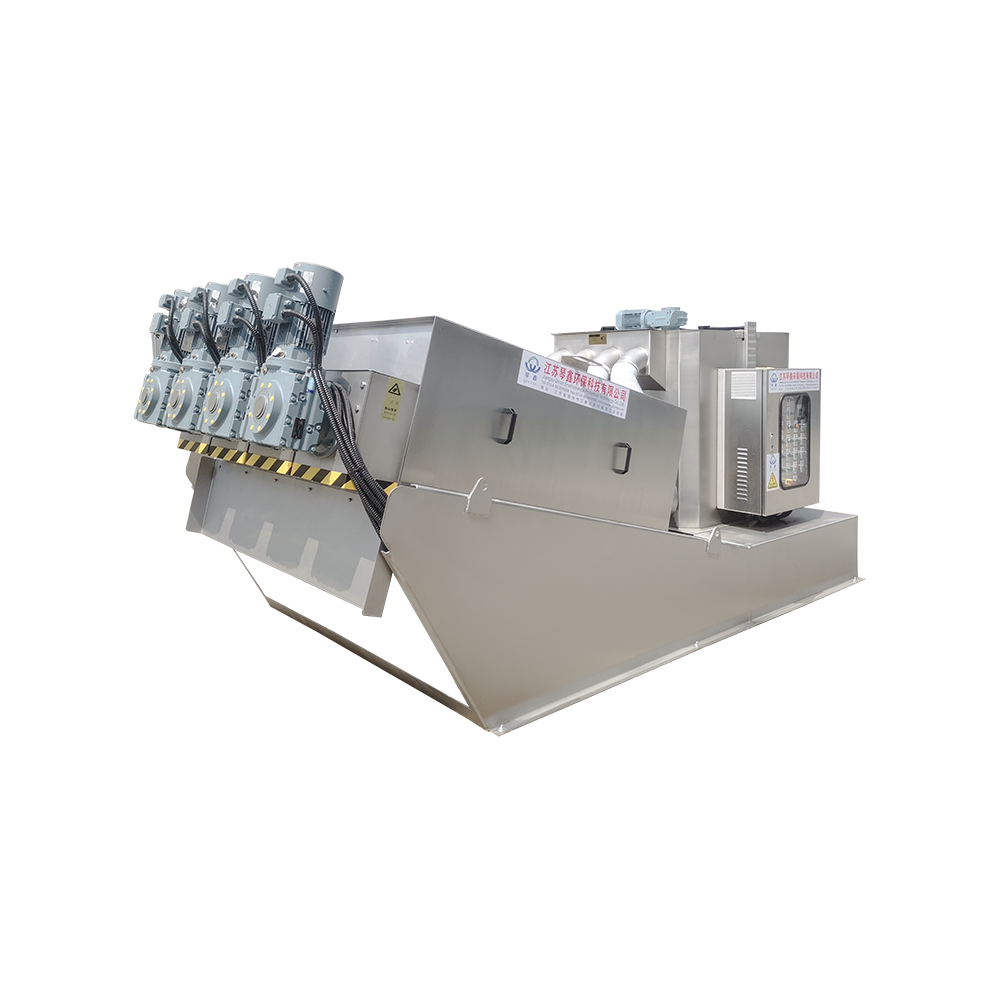
 Aangepaste afvalwaterbehandeling Milieuvriendelijke spiraalvormige schroefslibontwateringsmachine Yangzhou Qinxin Environmental Protection Technology Co., Ltd. is China op maat gemaakte afvalwaterbehandeling, milieuvriendelijke spiraalschroefslibdewa ... Bekijk Product →
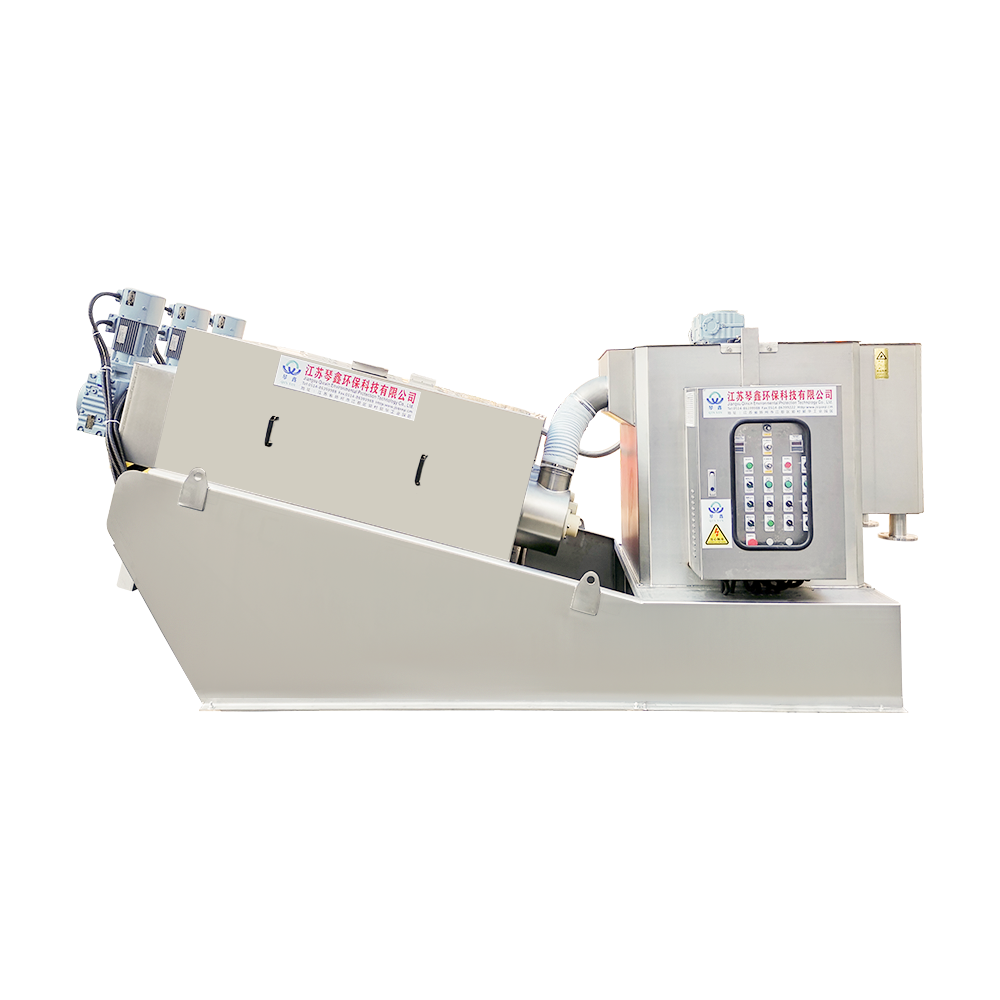
Nog een laatste praktisch punt: stem de machine af op het slib. Een horizontale schroefpers van voedingskwaliteit volgt andere hygiënenormen dan een industrieel afvalwatermodel, en de mechanische details verschillen dienovereenkomstig. De juiste match verlaagt zowel de kapitaal- als de bedrijfskosten. De verkeerde match verandert een kleine initiële besparing in jarenlang verhoogd polymeergebruik en herhaalde servicebezoeken.
Conclusie
Het productieproces van de afvalwaterschroefpers bepaalt de drie cijfers die het belangrijkst zijn voor een zuiveringsinstallatie: cakedroogte, polymeerverbruik en ongeplande stilstand . Materiaalcertificering, bewerkingstoleranties, uitlijning van assemblages en fabriekstesten zijn geen abstract kwaliteitsjargon. Ze vormen het praktische verschil tussen een pers die jarenlang draait en een pers die constante aandacht vereist.
Vraag bij het beoordelen van leveranciers hoe de as wordt bewerkt, hoe het filter wordt gemonteerd en wat er in het testrapport staat. De antwoorden zullen u meer over de machine vertellen dan welke tabel dan ook met nominale capaciteiten.







 TOP